
Pesanan pembelian dikeluarkan untuk "batang bundar 16mm, salah satu ujungnya berulir, panjang 4,8 m". Batangnya tiba, celahnya tidak sesuai dengan benangnya, dan setelah turnbuckle dililitkan sepenuhnya, setiap batang menjadi pendek 30 mm. Urutan tersebut adalah kenyataan sehari-hari dalam perdagangan batang penguat: baja jarang menjadi masalah, antarmukanyalah yang menjadi masalah.
Penyangga batang adalah salah satu bagian paket struktural yang paling tidak glamor, namun hal ini menentukan apakah rangka portal tetap berbentuk persegi, apakah rak pipa menerima angin tanpa tertahan, dan apakah kanopi bergerak sesuai dengan yang dikatakan model. Melakukannya dengan benar adalah masalah beberapa angka yang dapat ditentukan.
Jawaban langsung: batang penguat adalah bagian yang hanya dapat menahan tegangan, sehingga kapasitasnya ditentukan oleh bagian akar yang berulir, bukan oleh diameter batang. Perilakunya di dunia nyata ditentukan oleh kelengkapan ujung, pengambilan yang tersedia di turnbuckle, dan perlindungan korosi pada ulir. Tiga garis dalam suatu spesifikasi — area tegangan, batas pengambilan, kelas pelapisan — mencegah sebagian besar kegagalan di lapangan.
Di bawah aksi angin atau seismik, teluk persegi panjang ingin menjadi jajaran genjang. Pada rongga dengan bresing X, salah satu diagonalnya memanjang dan mengendur, sedangkan diagonal lainnya memendek dan ditarik kencang, sehingga menggeser geser lateral ke bawah hingga ke pondasi. Batang tidak pernah menahan kompresi: membalikkan beban dan batang yang berlawanan mengambil alih. Perilaku tunggal tersebut menjelaskan sebagian besar aturan desain dan pengadaan yang mengikutinya.
Sebuah batang tunggal tidak dapat menguatkan sambungan terhadap beban balik, karena batang tersebut akan melengkung pada saat gaya berbalik. Solusi praktis menggunakan setidaknya dua batang per rongga yang diperkuat, atau satu batang ditambah penyangga kompresi. Ketika sebuah gambar menunjukkan satu diagonal tanpa pendamping, ada baiknya menanyakan dari arah mana angin desain berasal.
Batang berulir penuh memang nyaman digunakan, tetapi luas tegangan tariknya lebih kecil daripada betis nominal. Benang kasar M16 menghasilkan sekitar 157 mm² dibandingkan nominal 201 mm², sekitar 22 persen lebih sedikit. Pada batang kelas 8,8 dengan luluh 640 MPa, beban luluh mendekati 100 kN dan tegangan kerja mendekati 60 kN. Jika suatu desain membutuhkan kekuatan 70 kN, diperlukan batang yang lebih berat atau grade yang lebih tinggi — diameter nominal saja tidak memberi tahu Anda apa pun.
Clevis, mata pin, pelat buhul, jangkar rintisan, dan badan turnbuckle semuanya berada pada jalur muatan yang sama dan biasanya dibuat dari bahan berbeda, di pabrik berbeda, hingga pelapis berbeda. Turnbuckle galvanis hot-dip yang dipadukan dengan batang oksida hitam menjamin sel korosi pada ulir pertama. Menyesuaikan hasil akhir di seluruh unit lebih murah daripada memperbaikinya nanti.
Kapasitas
Bacalah luas tegangannya, bukan diameter nominalnya. Pengurangan sebesar 20 persen merupakan hal yang normal pada benang yang digulung.
kelangsingan
Komponen tegangan biasanya diperiksa terhadap batas L/r sekitar 300 untuk mengendalikan kendur dan getaran.
Pengambilan
Targetkan setidaknya 25 mm perjalanan benang yang dapat digunakan di setiap ujungnya, melebihi regangan yang dihitung.
Perlindungan
Galvanisasi hot-dip sesuai ISO 1461 biasanya menghasilkan 70–85 µm secara lokal pada batang dengan ketebalan lebih dari 6 mm.
Alasan mengapa penyangga batang tetap ada adalah karena massa. Batangan 16 mm memiliki berat sekitar 1,58 kg per meter; sudut 50×50×5 dengan kapasitas tarik yang sebanding memiliki berat 3,77 kg per meter dan jauh lebih sulit untuk ditangani pada ketinggian. Perbandingan di bawah ini menempatkan opsi secara berdampingan pada kriteria yang sebenarnya mendorong keputusan pembelian.
Jika suatu rangka benar-benar membutuhkan kapasitas kompresi - misalnya, rongga yang diperkuat di zona seismik - penyangga batang tidak lagi menjadi jawaban yang tepat, berapa pun biayanya. Jika masalahnya hanya pada angin saja, maka joran menang dalam hal penanganan, pengangkutan, dan ukuran pelat sambungan.
Perancang jarang memeriksa seberapa jauh batang akan meregang antara kondisi kendur dan tegangan kerja. Angka tersebut menentukan seberapa banyak penyesuaian yang harus diserap turnbuckle, dan diameternya tidak sama. Grafik menunjukkan perpanjangan elastis sebuah batang sepanjang 6 m yang ditarik hingga 15 kN, dengan asumsi E = 205 GPa.
12,5mm
3,6mm
16 mm
2,2 mm
20 mm
1,4mm
24mm
1,0 mm
Pembacaan praktisnya adalah bahwa batang yang kaku dan berdiameter besar hanya mempunyai sedikit pengaruh, sehingga kesalahan panjang potong hampir sama dengan penjepit yang kendur atau terlalu kencang. Batang yang lebih ramping lebih mudah dipasang tetapi membutuhkan jendela pengambilan yang lebih lebar. Sebagai aturan praktis, anggarkan perjalanan turnbuckle sebagai regangan yang dihitung, ditambah toleransi panjang potongan yang diizinkan, ditambah sisa benang sekitar 10 mm sehingga bresing masih dapat disetel setelah struktur selesai.
Salah satu konsekuensi lebih lanjut: batang dikencangkan secara rotasi, sehingga benang harus bersih dan dilumasi atau gesekan akan menghabiskan sebagian besar torsi sebelum tegangan mencapai batang. Benang kering dan galvanis biasanya membutuhkan torsi 30 hingga 40 persen lebih banyak untuk tegangan yang sama, itulah sebabnya tim lokasi akhirnya melakukan pengencangan berlebihan dan melucuti bodi turnbuckle.
Pola pemesanan dari produsen pengikat memberikan gambaran kasar tentang di mana bagian-bagian ini akan berakhir. Pembagian di bawah ini mencerminkan bagaimana tonase biasanya didistribusikan ke seluruh aplikasi; ini merupakan gambaran indikatif, bukan studi pasar.
Potongan retrofit patut diperhatikan. Rangka yang lebih tua sering kali dikuatkan kembali setelah adanya perubahan penggunaan, dan di sana batang tersebut dipilih karena toleransinya terhadap geometri yang tidak sempurna daripada kekuatannya. Batang dengan serapan cadangan 50 mm seringkali lebih bernilai pada retrofit dibandingkan batang dengan kapasitas ekstra 10 kN.
Proses spesifikasinya singkat jika dilakukan dengan urutan yang benar. Setiap langkah di bawah ini menutup mode kegagalan yang cukup sering terjadi sehingga dapat diprediksi.
Perbaiki jalur pemuatan terlebih dahulu. Konfirmasikan tegangan desain per bresing, apakah beban dapat dibalik, dan berapa banyak batang yang berbagi ruang. Batang tunggal dalam wadah beban yang dapat dibalik merupakan kesalahan detail, bukan pilihan pengadaan.
Ukuran pada area stres. Ubah tegangan yang diperlukan menjadi luas tegangan, kemudian menjadi diameter nominal. Biarkan pengurangan benang sekitar 20 hingga 25 persen dan periksa clevis dan pin dengan nomor yang sama.
Pilih nilai yang sesuai dengan lingkungan. Baja karbon polos mencakup layanan dalam ruangan dan kering. Untuk pekerjaan pada suhu tinggi atau batas tekanan, chromoly ASTM A193 B7 adalah referensi yang biasa; untuk layanan suhu rendah, ASTM A320 L7 memberikan ketangguhan benturan. Stainless 304 atau 316 dicadangkan untuk atmosfer yang benar-benar agresif, karena lonjakan biayanya sangat besar.
 Batang Berulir Baja Paduan ASTM A193 B7 Batang chromoly B7 berkekuatan tinggi untuk layanan suhu tinggi atau batas tekanan, tersedia dalam lapisan galvanis berlapis seng, oksida hitam, atau hot-dip. Lihat Produk →
Tentukan bentuk benang dan pelapisnya bersama-sama. Benang yang digulung lebih kuat dan lebih murah untuk diproduksi dibandingkan benang potong dan merupakan standar untuk a batang berulir penuh . Galvanisasi hot-dip menambahkan 70 hingga 85 mikron dan mengganggu pemasangan benang halus, jadi ketuk mur secara berlebihan atau tentukan lapisan yang tidak menumpuk, seperti serpihan seng.
 Batang Berulir Penuh ASTM A320 L7 Batang ulir penuh baja paduan L7 untuk layanan lepas pantai, tersedia dalam HDG, seng, atau oksida hitam; konfirmasikan panjang potongan yang telah selesai dan bersihkan ujung yang dilubangi. Lihat Produk →
Setujui panjang potongan dan ujungnya. Nyatakan panjang tengah-ke-tengah yang telah selesai dengan turnbuckle di tengah perjalanan, bukan panjang batangnya. Talang ujung potongan sehingga benang mulai bersih, dan pastikan lebar rahang clevis sesuai dengan ketebalan pelat gusset.
Mintalah dokumennya. Uji tarik pada batangan yang sudah jadi, pembacaan ketebalan lapisan, dan sertifikat EN 10204 3.1 adalah tiga dokumen yang menyelesaikan sebagian besar perselisihan. Jika panjangnya tidak standar, produksi kustom dan OEM/ODM biasanya lebih murah daripada membeli batangan stok dan mengerjakannya di lokasi.
Panjang stok pada baja paduan B7 dan L7, dan pada baja karbon biasa grade 8,8, mencakup sebagian besar kebutuhan paket penguat; variabelnya biasanya adalah panjang potongan dan permukaan akhir, bukan material itu sendiri.
 Batang Berulir Penuh Baja Karbon Kelas 8.8 Batang penguat baja karbon polos M16×300 dengan kualitas 8,8, dengan lapisan galvanis atau hitam; panjang stok sesuai dengan paket penyangga di mana panjang potongan dan hasil akhir bervariasi. Lihat Produk →
Batang penguat yang dipasang dan dikencangkan dengan benar pada hari pertama masih dapat bebas beban dua tahun kemudian. Pemeriksaan yang penting sederhana dan sebagian besar bersifat visual.
Semua ini bukanlah rekayasa eksotik. Batang penguat merupakan elemen yang sederhana, efisien, hanya dapat menahan tegangan, dan tetap dapat diandalkan jika area tegangan, batas pengambilan, dan pelapis semuanya ditentukan secara eksplisit dan bukan disimpulkan dari foto katalog. Kegagalan yang terjadi hampir selalu disebabkan oleh salah satu dari tiga angka yang ditinggalkan di lantai pabrik.
 Baut Kekuatan Tinggi Baja Paduan M24*200 untuk Struktur Baja
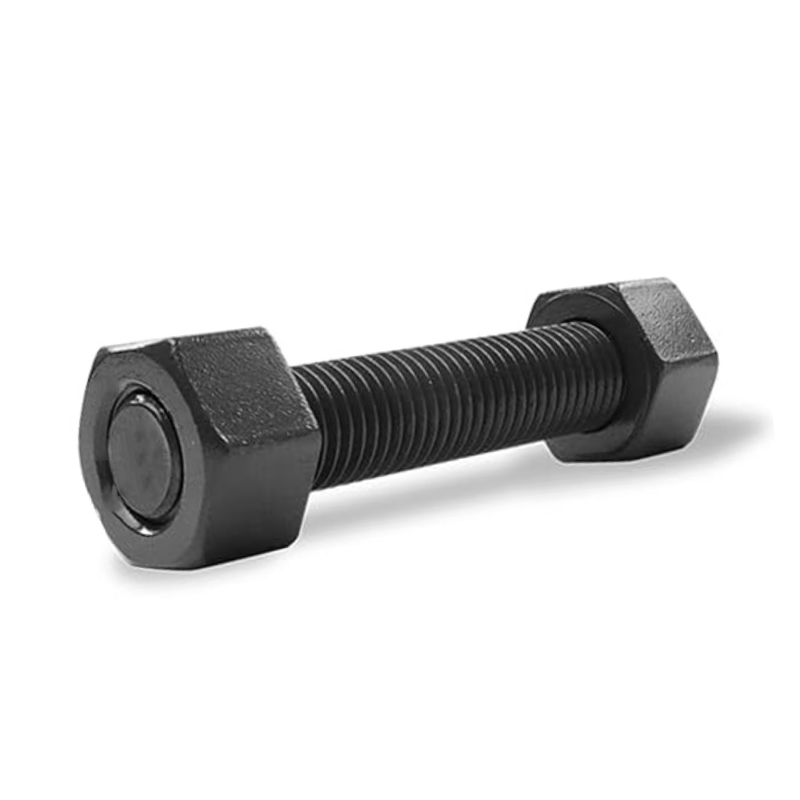 Baja Karbon M16×300 Kelas 8.8 Batang Berulir Penuh Galvanis / Hitam
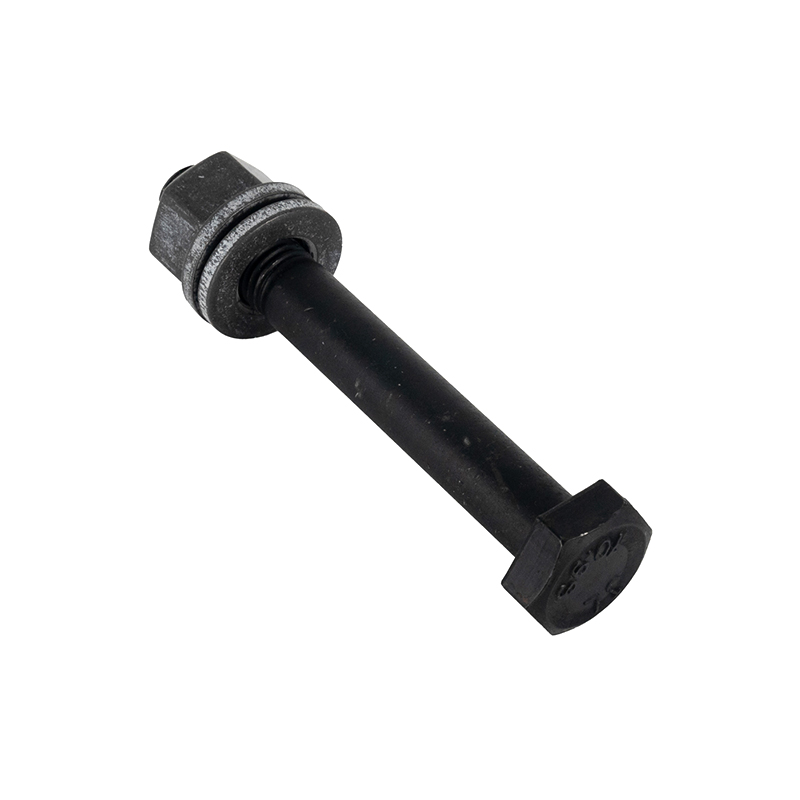 Struktur Baja M20*120 Baut Kekuatan Tinggi Berlapis Seng
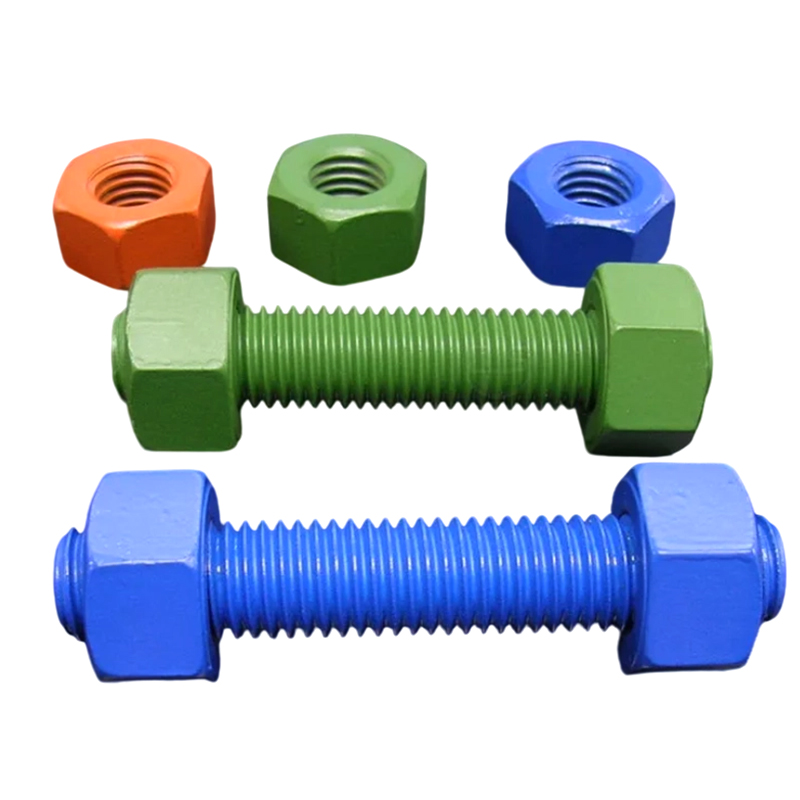 Baja Paduan M27*300 PTFE / Dacromet Coating B7 Kancing Batang Berulir
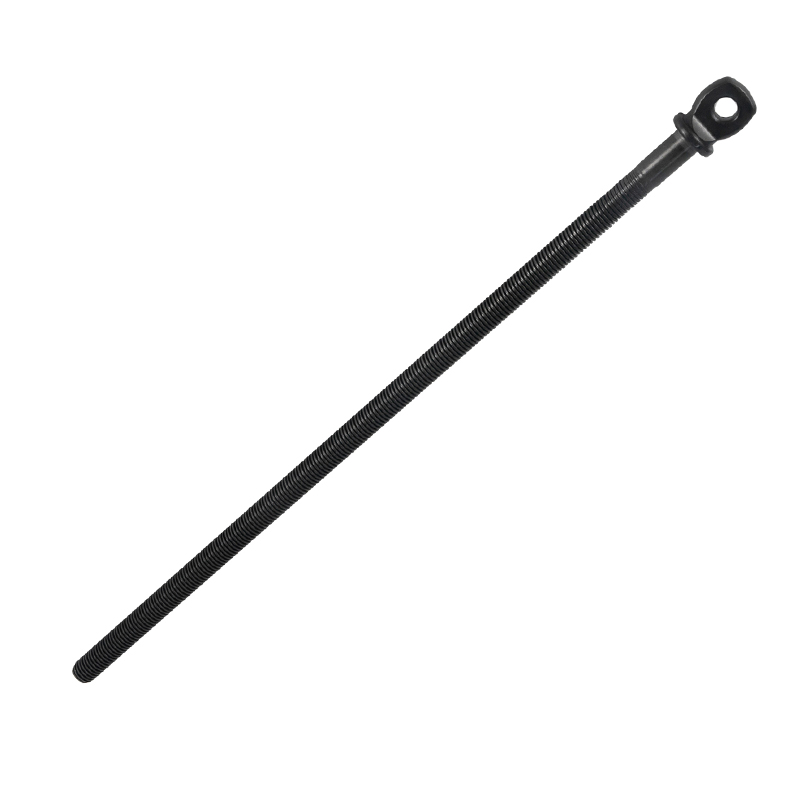 Batang Sekrup Jack Kepala Datar
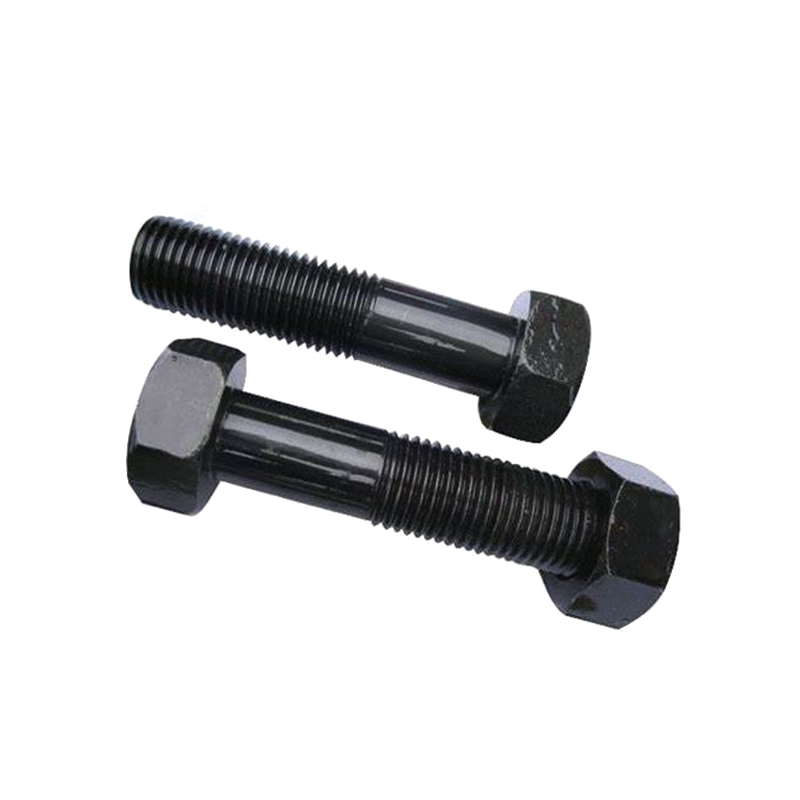 Baja Paduan M10*100 Sekrup Kepala Hex Eksternal Baut Oksida Hitam
 Informasi Kontak
 Alamat